English
 العربية
 Nederlands
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português
 Русский
 Español

簡潔に言うと、金型コストが低く、最小注文数量がなく、納期が短く、アルマイト仕上げがきれいな場合は押出成形が適しています。一方、複雑な3D形状や大量生産が必要な場合はダイカストが適しています。ほとんどの電子機器プロジェクトは、金型が安価で長さをカスタマイズできるため、押出成形アルミニウム筐体から始まります。一方、ダイカストアルミニウム筐体は、形状と数量が金型の必要性を正当化する場合に有効です。このガイドでは、金型、最小注文数量、強度、仕上げ、リードタイムに関する実際の数値を用いて両方のプロセスを比較し、購入前に判断できるようにしています。

押出プロセスの概要
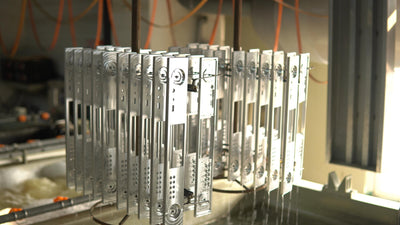
アルミニウム押出成形は、6063(または6061/6005)ビレットを約450~500℃に加熱し、高圧で鋼製ダイスを通して押し出すことで、断面が一定のプロファイルを成形することから始まります。押出成形された長さは、お客様のご要望の寸法に正確に切断され、強度を高めるためにT5/T6熱処理が施され、エンドプレート、切り欠き、取り付け部などの加工がCNC加工によって行われます。断面は全長にわたって一定であるため、1つのダイスで様々な長さの筐体を成形できます。つまり、1つのプロファイルから90mm、150mm、または300mmのケースを製造できるのです。
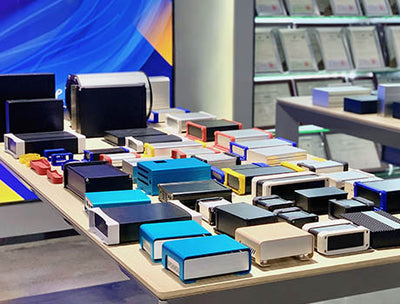
押出成形はYONGU製品ラインの基盤であり(H、J、G、Kシリーズはすべて押出成形)、分割押出成形エンクロージャはプロファイル本体と2枚の機械加工アルミニウム製エンドプレートを組み合わせた構造です。一体型押出成形では内部にPCBスロットが追加されます。実用的な利点としては、シンプルな金型が約500~2,500ドルで製造でき、金型は1~2週間で完成し、最低注文数量はありません。YONGUは標準プロファイルを在庫しており、即日出荷が可能です。寸法計画については、アルミニウム押出成形エンクロージャのコレクションに標準サイズが掲載されており、カスタムエンクロージャサイズサービスでは標準サイズ以外の長さや幅にも対応しています。
ダイカスト工程の概要
ダイカスト製法では、溶融アルミニウム合金(一般的にはADC12/A380)を高圧で硬化鋼製の金型に注入し、数秒で冷却することで、壁、ボス、リブ、取り付けラグ、さらにはダイカストねじまで、金型内部のキャビティを完全な3D形状で一体成形します。そのため、ダイカストは複雑な筐体、例えば曲面ハウジング、多面フランジ、一体型シール溝を備えた薄肉IP規格ボックスなど、押出成形では物理的に製造できない形状の筐体にとって、比類のない製造技術となります。
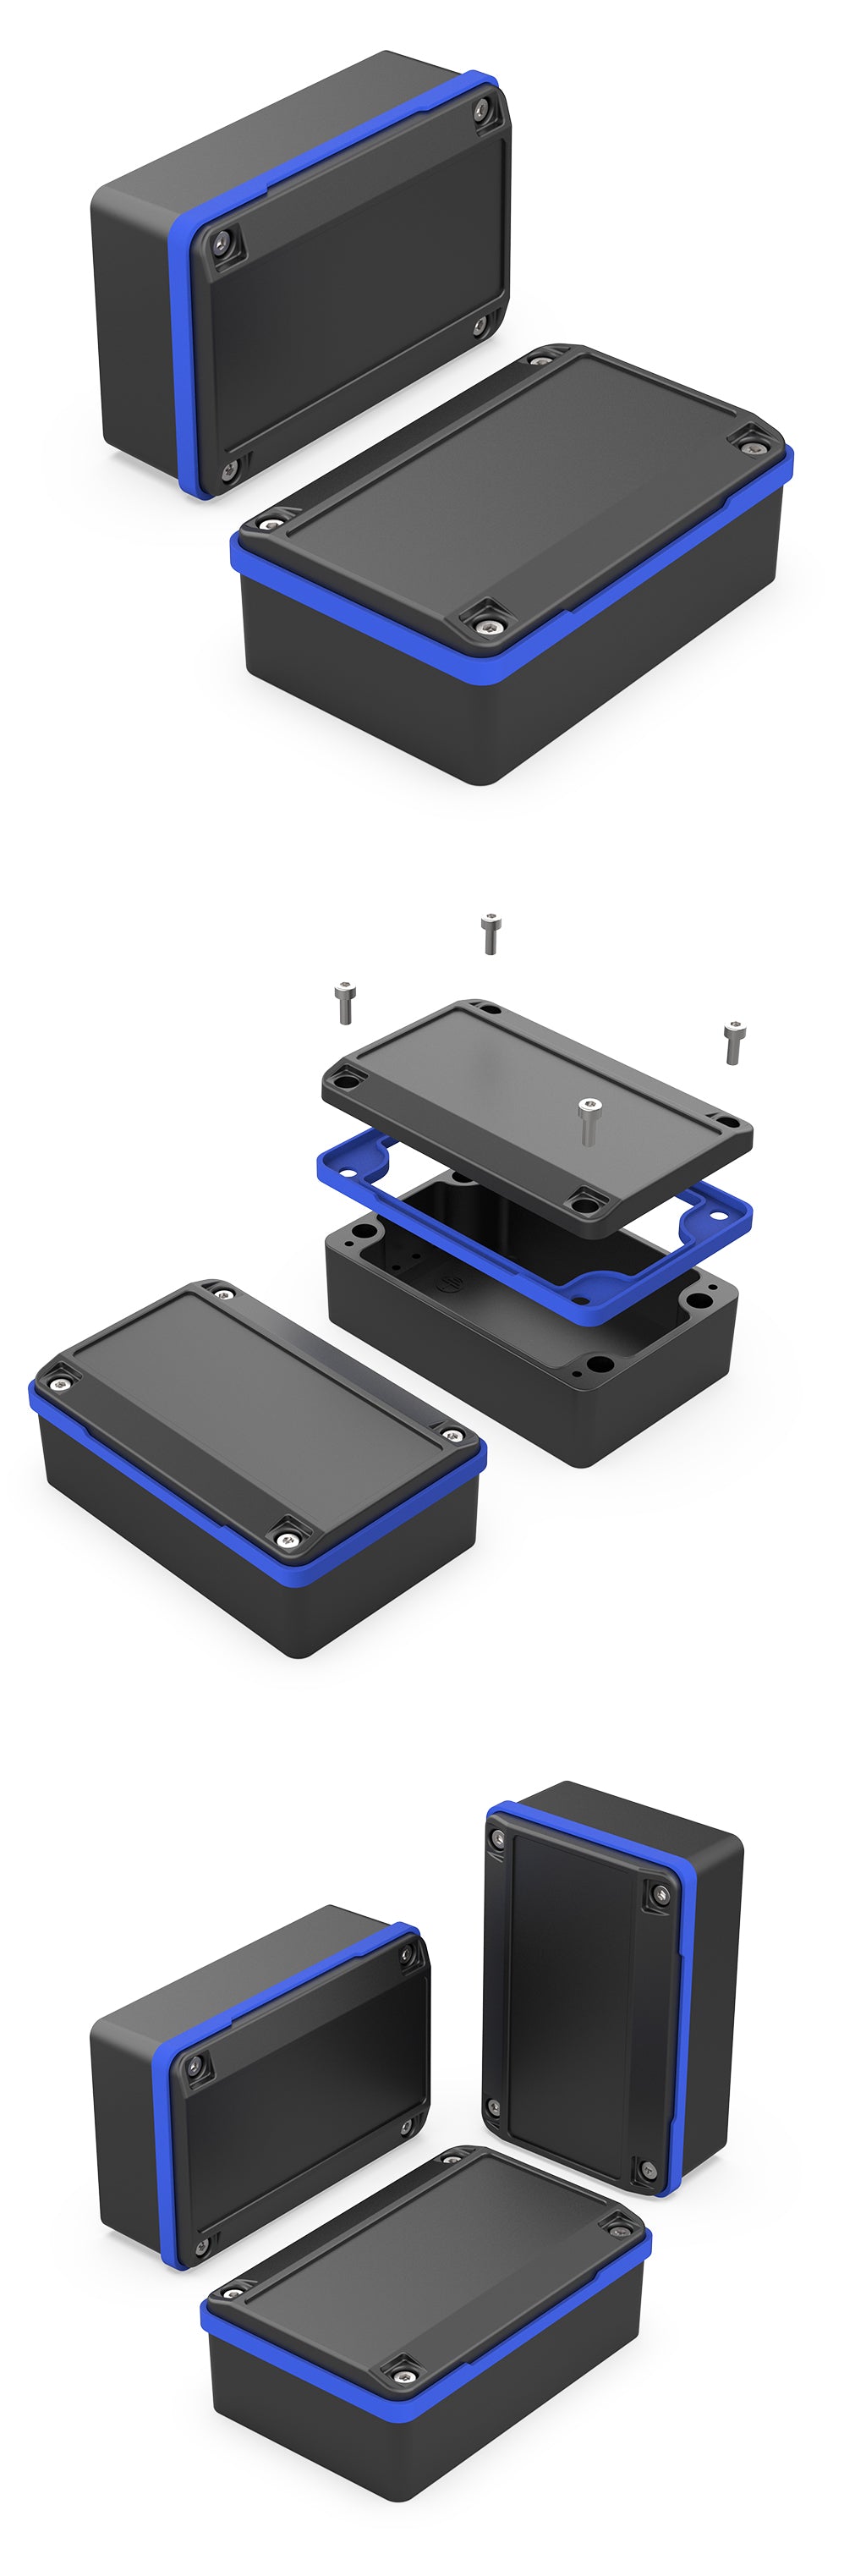
その自由の代償は、初期費用にあります。生産用ダイカスト金型は、キャビティ数と複雑さによって約5,000ドルから50,000ドル以上かかり、金型製作には4~8週間、経済的に生産できる数量は1,000個以上です。また、ダイカスト部品は、シーリング面の鋳造後加工と塗装/粉体塗装(鋳造直後の表面は硬いが多孔質)が必要となるため、YONGUのIP68ダイカストアルミニウム筐体やダイカストアルミニウムボックスなどのダイカスト製品は、リピート需要に備えて大量に発注され、在庫として保管されています。
並べて比較する
| 因子 | 押出成形(6063) | ダイカスト(ADC12/A380) |
| ジオメトリ | 断面積一定、長さは任意 | 複雑な3D形状、薄壁、ボス、リブ |
| 工具費 | ≈ 500~2,500ドル | 約5,000ドル~50,000ドル以上 |
| ツーリングのリードタイム | 1-2週 | 4-8週 |
| MOQ | 1個からご注文いただけます(最低注文数量なし) | 約1,000個以上 |
| 典型的な壁 | 1.5〜3 mm | 1〜3 mm |
| 降伏強度 | 約110~240 MPa(T5/T6) | 約150~220MPa(鋳造時) |
| 密度 | ≈ 2.70 g/cm³ | 約2.71 g/cm³(多孔度を含む) |
| 熱伝導率 | 約201 W/m・K | 約96 W/m・K |
| 陽極酸化仕上げ | 優れた均一な酸化物 | 鋳造状態は不良。機械加工+コーティング |
| 経済的なボリューム | 1~10,000個 | 5,000~100,000個以上 |
ASTM B221(6063-T5/T6)およびASTM B85(ADC12/A380)の代表値です。ご使用の用途に合わせて、特定の焼き戻し条件と鋳造条件をご確認ください。
設計の柔軟性と複雑性
押出成形では、直線状に押し出された2次元プロファイルしか作成できません。そのため、あらゆるディテールは全長にわたって均一でなければならず、複雑な形状は機械加工されたエンドプレートに反映されます。一方、ダイカストにはそのような制約はありません。壁、リブ、ボス、アンダーカット、ロゴ、シール溝などがキャビティ内に鋳造され、厚さ約1mmまでの薄肉加工も容易です。曲線形状の本体、取り付けラグが一体化された一体型ボックス、または難燃性の接合部形状が必要な場合は、ダイカストが唯一の選択肢となります。一方、切り欠きのある長方形のケースで済む場合は、押出成形とCNC加工を組み合わせる方が迅速かつ安価です。
金型費用と最小発注数量
2つのプロセスが最も大きく異なるのはここです。押出成形金型は、成形された開口部を持つ単一の鋼板で、価格は500ドルから2,500ドル、納期は1~2週間です。ダイカスト金型は、エジェクタとスライドを備えた複数プレートの金型で、価格は5,000ドルから50,000ドル以上、納期は4~8週間です。押出成形金型は安価で、プロファイルは在庫があるため、YONGUは最小発注数量なしで押出成形筐体を出荷できます。ダイカストは、金型の償却が完了する量に達した場合にのみ採算が取れます。以下のコスト・ボリューム曲線は、その分岐点を示しています。
生産量に対する相対的な単位コスト(例示、金型費用償却済み)
10台
1,000台
10,000台
50,000台
金型費用を含む10個の押出成形品を基準に正規化されています。実際のクロスオーバーは、箱のサイズ、加工、仕上げによって異なります。正確な図面に基づいて見積もりをご依頼ください。
機械的強度
どちらのプロセスも弱点ではありませんが、破壊モードが異なります。押出成形された6063-T6は、良好な伸びで約240MPaの降伏強度に達します。つまり、破断する前に曲がるため、振動やねじの保持に適しています。ダイカストADC12は、鋳造状態で約150~220MPaの強度を持ち、微細粒で高強度の表層を有しますが、鋳造構造はより脆く、機械加工面に内部ガス気孔が現れることがあります。微細構造的には、押出成形ではプロファイル軸に沿って伸びた鍛造された気孔のない結晶粒構造が生成されます(そのため、均一な陽極酸化反応と一貫した機械加工性が得られます)。一方、ダイカストでは微細な樹枝状結晶として凝固し、微細な気孔が分散します。圧縮強度は高いものの、表面はより多孔質です。
| 微細構造 | 押出成形(鍛造) | ダイカスト(鋳造) |
| 粒状構造 | 細長く、方向性がある | 微細な樹枝状結晶(等軸晶) |
| 気孔 | 毛穴のない(鍛造) | 微細孔が一般的 |
| 表面層 | 清潔で、機械加工に適した肌 | 硬いが多孔質の皮膚 |
| 延性 | 良好(曲げやすく、ひび割れしにくい) | 下部(薄い部分ではもろい) |
表面仕上げオプション
高品質な陽極酸化仕上げをお求めなら、押出成形が確実な方法です。気孔のない鍛造表面は、シルバー、ブラック、ゴールド、カスタムカラーで均一に陽極酸化処理され、ブラッシングやサンドブラスト加工も美しく仕上がります。ダイキャスト部品は多孔質の表面のため陽極酸化処理が不均一になるため、標準的な処理方法は重要な面を機械加工し、サンドブラストと粉体塗装を施すことです。これは色や質感の表現には最適ですが、真の金属仕上げには適していません。YONGUの表面処理サービスでは、陽極酸化処理、サンドブラスト、ブラッシング、粉体塗装を両方に対応しています。両者の違いの背後にある化学的原理については、アルミニウム筐体の陽極酸化処理の原理をご覧ください。
リードタイムと生産量
押出成形は、初期段階のあらゆるスケジュールにおいて優れています。既製プロファイルは24時間以内に出荷され、カスタムサンプルは8~10日、プロファイルが存在する場合は金型待ちなしで15~30日で生産できます。ダイカストでは、最初のバッチの前に金型製作と初回サンプル作成に4~8週間かかるため、現実的なリードタイムは6~12週間となります。これは、設計が確定していて、数千個のユニットが予測されている場合に許容範囲内です。生産量が約10,000個未満の場合、CNC加工を施した押出成形ボックスの方が、ほぼ常に迅速かつ安価に開始できます。設計が安定し、生産量が増えたら、後でダイカストに移行できます。CNCエンクロージャーカスタムサービスは、金型を組み込む前に機械加工されたプロトタイプを提供することで、このギャップを埋めます。
押し出しを選択する場合
押出成形を選ぶべきなのは、デザインが長方形またはプロファイルベースのケースである場合、最小発注数量(MOQ)がなく、初回試作品を迅速に作成する必要がある場合、異なるPCBの深さに合わせて長さを調整できるようにしたい場合、または、きれいな陽極酸化処理、ブラッシング、またはサンドブラスト仕上げが必要な場合です。これは、プロトタイプ、試作、ルーター、コントローラー、アンプ、センサー用のOEMエンクロージャー、および工具予算が限られているあらゆるプロジェクトに対応します。これはYONGUのコアとなる強みです。プロファイルは在庫があり、サンプルは数日で提供され、最小発注数量はありません。そのため、ほとんどのバイヤーはここから始めます。アルミ製エンクロージャーのコレクションをご覧になるか、カットアウト図面を添えて見積もりをご依頼ください。
ダイカストを選択する場合
形状が押出成形できない場合(曲面ボディ、多面フランジ、一体型ボス、シール溝など)、設計が確定していて生産量が金型の採用を正当化する場合、または一体成形構造で必要な強度とIPシール性能を単一部品で実現できる場合は、ダイカスト加工を選択してください。年間5,000個以上の大量生産となる防水ジャンクションボックス、産業用筐体、機器などでは、償却単価が押出成形よりも有利になるため、ダイカスト加工が最適です。量産可能な製品例については、 IP68ダイカスト筐体およびダイカストIP68ジャンクションボックスをご覧ください。
どのプロセスが最適か分からない?無料のプロセスとコストのレビューを受けよう
図面またはCADデータをお送りいただければ、押出成形とダイカストの両方について、実際の金型費用、最小発注数量(MOQ)、納期を含めたお見積もりを1営業時間以内にご提示いたします。STEPモデルも添付いたします。
押出成形:最低発注数量なし・在庫品は24時間以内に出荷・サンプルは8~10日・量産品は15~30日・米国への配送はDHL/UPS/FedExで7~15日
よくあるご質問
少量生産の場合、押出成形とダイカストのどちらのプロセスが安価ですか?
押出成形が断然おすすめです。金型費用は500ドル~2,500ドルで、最低発注数量(MOQ)がないため、1個からでも経済的です。一方、ダイカストでは金型費用が5,000ドル~50,000ドル以上かかり、金型費用を回収するには約1,000個以上の生産が必要です。10,000個以下の生産量であれば、CNC加工を施した押出成形が標準的な選択肢となります。
ダイカストアルミニウムは押出成形アルミニウムよりも強度が高いですか?
降伏強度は同程度(ADC12 ≈ 150~220 MPa、6063-T6 ≈ 240 MPa)ですが、成形方法は異なります。押出成形は延性に優れ、気孔が少ないのに対し、ダイカスト成形は表面が硬いものの脆く、微細な気孔が生じる可能性があります。強度値だけでなく、形状と用途に基づいて選択してください。
押出成形筐体とダイカスト筐体の最小注文数量はそれぞれどれくらいですか?
YONGUの押出成形筐体には最低発注数量(MOQ)はありません。試作品として1個からご注文いただけます。ダイキャスト筐体は金型費用が大きな割合を占めるため、1,000個以上のご注文を前提としております。少量での試作も可能ですが、その分単価が高くなります。
どちらのプロセスの方がより優れた陽極酸化処理結果が得られますか?
押出成形。気孔のない鍛造表面は、銀、黒、金、および特注色で均一に陽極酸化処理され、ブラッシングやサンドブラスト加工も可能です。ダイカスト部品は多孔質の表面を持つため陽極酸化処理が不均一になり、通常は機械加工、サンドブラスト、粉体塗装が施されます。
ダイカストは、押出成形では製造できない形状を作り出すことができるのか?
はい。曲線形状、多面フランジ、鋳込みボス、リブ、ロゴ、ねじ山、シール溝などは、ダイカストでは日常的に加工できます。押出成形は、一軸に沿った一定の断面形状に限定されます。もし設計でこれらの形状を量産する必要がある場合、単一部品でそれらを実現できるのは、押出成形と押出成形の2つのうちダイカストだけです。
各工程における工具製作にはどれくらいの時間がかかりますか?
押出成形用金型は通常1~2週間で完成しますが、量産用ダイカスト金型は4~8週間かかります。ダイカストの納期に加えて、初回サンプルの試作期間も考慮に入れると、ダイカストの場合は初回バッチの完成までに6~12週間、押出成形によるカスタムサンプルの場合は8~10日を見込んでおく必要があります。